- 注册时间
- 2013-7-4
- 最后登录
- 2026-10-12
- 阅读权限
- 200
- 积分
- 5915
- 精华
- 25
- 帖子
- 1185
 
|

为了保证连接的质量有以下要求:无铆钉铆接工艺需要根据所要求连接的具体机械0 e" R' \1 a6 P0 r
及部件的整体性能和结构要求、连接强度、使用材料的特性等来确定。比如要根据铆接
' { [7 w g4 Z: Z2 n% B1 [0 I3 I: W 的强度选择铆接接头到材料边缘的边距,比如根据板料的厚度来确定上、下板料的放置
% o; S5 }; y# {: _$ j. H. s 顺序,以及根据板料的塑性来确定板料的放置顺序,这些数据的选择及匹配通过数值模
$ p, R* H" X/ A0 G' E 拟及试验测得,模具的设计也要根据具体上、下板料的特性(硬度、塑性和板料厚度等)
8 L' Z& {' B% K5 j+ ~3 J 和连接点的抗轴向拉力或抗剪力的大小等来选择。
) c) L8 `; L; @6 O' V4 d. L- t- Y" c) i 对于不同硬度的板料,要把较软的板料放在下板料位置,因为如果较软板料放在上# J8 O8 z# P3 _
面容易出现上板料被压薄太多,而出现铆接点强度不够,不利于上板料嵌入下板料。而" Y/ @9 _6 [1 |) b* C
把软材料放在下面,由于在铆接时,铆接点处在一个基本封闭的空间里,能缓解软板料
+ q5 |/ r# N- J9 O% K8 g的过度减薄和有利于上板料嵌入下板料。. }3 K/ K7 g# E% _. j
对于不同厚度的板料,要把厚板料放在上面,而把薄板料放在下面,因为无铆钉铆/ A1 p$ ~# v4 B+ W
接时,上板料要拉伸的距离更长,它要被拉伸越过下板料的厚度,如果把薄板料放在上9 T6 m% ]- F7 s# v- [
板料位置,那么薄板料很容易被拉破。
$ \% v: l- Y j2 J& W
9 v2 F5 u' A, n5 N( b0 E
) P% O+ V" x) o) Q: f5 [1 M, }为了保证铆接质量,提高铆接的强度,0 n: ]+ T7 D" U3 Q; O+ C
设计的铆接形式应合理,如图2-9 中各图左边形式。
' a+ x4 f; H$ K# {' A 对于(a)图,右边铆接结构是封闭式的结构,这样将导致铆接模具不能伸进铆接位置," z* Q; }, t, T3 ?) C
故采用左边的铆接结构形式。7 B8 ^, Y* Z) n
对于(b)图,右边铆接结构是垂直的,铆接设备进入铆接位置时会和铆接工件触碰干$ `% r h! i- _- o0 M: P
涉,不利于工作人员操作,左边的铆接结构能使铆接工具进入铆接位置,故采用左边的% Z O2 c0 A% W( k3 Q
铆接结构形式。
8 z. U* |0 J/ n" M" ]9 o" o. ~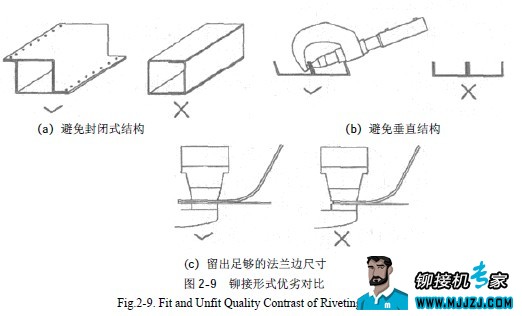 . M9 G$ O( ~+ r$ A9 ?0 E- E
对于(c)图,右边铆接结构形式导致铆接接头到板料边缘的宽度太小,这样将导 S# w0 P* I3 R" |7 T
致铆接接头受到剪力时,容易发生塑性变形而出现接头破坏,影响铆接连接强度,故采
& ~( ]5 W5 u; v& M% ^* x* q 用左边铆接形式。1 S2 y N! \3 S
7 x4 u6 _; g! `- i) O' m
$ y( J# i+ r/ q; x% f
* l5 a" s7 x2 T7 g2 U4 X O' e+ }3 {7 d5 ?
" w8 K+ z- `; C7 S' _
; ?* t2 e# G" p% Z$ h# r
|
|


 发表于 2018-9-29 21:10:10
 收藏

