- 注册时间
- 2013-7-4
- 最后登录
- 2026-10-29
- 阅读权限
- 200
- 积分
- 5917
- 精华
- 25
- 帖子
- 1185
 
|

作者:武汉埃瑞特 袁涛 谢绝转载% s6 h4 c+ T/ @
目前市场上常用的机箱机柜使用的板材是1~3 毫米厚度的冷轧碳钢板、镀锌钢板、耐指纹板、覆铝锌板和铝板等,过去常用的连接工艺有拉铆连接和普通空心铆钉以及无铆钉连接方式。
7 U1 l$ E2 l4 i) A$ Y& c7 v拉铆是目前使用最广泛的机柜机箱铆接方式,通过拉铆钉工艺,其优点是可以排除干涉位置,无需顶住铆钉,工具简单,成本低廉,缺点是连接质量不统一,需要事先打孔装配,连接上表面有凸起,拉针断裂后不美观等。1 f( C) c4 o: `$ o! L
普通空心铆钉的铆接工艺也是常用的,首先使用压铆铆接后铆接质量优异,一致性好,连接强度高,铆点美观漂亮,缺点是需要打孔装配,设备较大有些干涉位置无法铆接。
/ u9 Z; Q+ b, g) _+ }9 T L' k, e: W9 b无铆钉铆接工艺的有点也非常明显,就是成本低廉,无耗材,缺点也同样明显,那就是连接强度偏低。1 r) \* W& H0 a3 A
目前,武汉埃瑞特机械有限公司出品的自冲铆接机(自冲铆接设备|自冲铆钉枪|SPR铆钉枪)在机箱和机柜行业已经开始了普及应用,其铆接原理如下:& [7 y* K! O6 q: K( q. p

o: I6 s& v* d( w8 B自冲铆接设备工作原理图; u. q) y. J H6 A1 b
SPR自冲铆接机原理图; T6 V: r# c* J2 C! {
下面讲解自冲铆接机工作原理和机制,请参照上图,讲解步骤从图示从左向右进行,本步骤适合武汉埃瑞特出产的自冲铆接机,其它品牌仅供参考! V9 r7 {7 m+ k5 `9 {1 U9 V+ u$ v
1、自冲铆钉进入自冲铆接机待铆位置自冲铆接机的枪头上有一个预压位,通过三个钢珠限制铆钉不会掉出来
* q4 L4 o, j4 B r& W' t+ ^* Y1 T: y2、SPR自冲铆接机预压头下压,通过预压可以将需要连接的板件压平,防止后续加工中板件出现变形
0 t% x$ |5 B. V0 `8 g
7 V9 Z" s) S: y自冲铆接机预压装置$ ?' [( ?. Q1 i
3、活塞下压铆钉,铆钉被刺入第一层材料- s( O6 f* b, T: u8 C" G& M6 ]! [
4、活塞继续施加压力铆钉完全刺穿第一层材料,并进入第二层材料,此时由于下模的作用,铆钉被涨开形成喇叭口,镶嵌在第二层材料内。
( [ H0 S, J* Q) J3 a7 J i
7 P* W% @3 |# M$ I& DSPR自冲铆接机下模
1 p" A( c, ?, ^( U8 n0 F, v5 d
, o) n4 c8 E6 j自冲铆接后铆点
- P$ q1 r9 r, F0 ?3 f! D3 {5、继续保压一段时间,将自冲铆钉与板件的缝隙消除,形成一个平面。
8 n( A& N5 \ v1 C 1 U2 y- u" x7 s3 O& R l) V
自冲铆接后铆点
% {9 d1 E8 y0 B* C2 B; b S上图我们就可以看到实际自冲铆接后的效果。9 b( C$ O$ N+ P( F2 g; P! b3 z2 [
在整个自冲铆接过程中,预压装置是一直工作的,如没有预压装置,在强力的作用下,板件很容易产生翻起的不良变形。7 U) J2 Q& l1 T; m2 i3 }
相对于前面所讲的3种传统的铆接,自冲铆接具有以下明显的技术优势:
4 j1 f# ?$ t- b0 ^0 R/ Q" U9 M1、不需要预开孔和调整对齐孔位即可实现快速连接,生产成本低、效率高;
' D* M' v3 C* q. Q/ n q2、铆钉不刺穿下层基材表面,因此密封效果和防渗能力强,铆接外形美观;; r# Y2 S' U7 }: b. o# r# H/ }+ U6 d
3、设备占地面积小,铆接操作简单,噪声低;
/ m* U4 [* C+ B9 a4、对连接材料的表面性质不敏感,可适用于各种免处理金属板、铝板和塑料板等;
+ b- c4 G# W/ n$ Z" H5、自动送钉系统稳定,通过自动化设计,即可实现快速高效的智能化生产。
; [3 ~5 b- C( ~/ J o5 f% {目前,自冲铆接技术已广泛应用于汽车、建筑及家电等行业。随着免处理板的推广应用,以及自冲铆接技术的发展,自冲铆接在机箱机柜生产装配中的优势越来越明显。如拼装式机柜框架的装配,所用板材是2.5 mm覆铝锌板,连接方式为传统的拉铆,其装配过程是:首先需要人工对齐两部件的铆接孔,放入铆钉,然后用铆钉枪夹住尾杆,枪头顶住锁环,最后按下按钮开始拉铆。这种铆接质量好坏与操作人员素质高低有很大关系,操作复杂,生产效率低。如果改用自冲铆接,因其定位精度相对较低,再加上采用料带自动送钉,使得人工操作强度降低,装配效率大大提高。 H1 c* T2 Q+ d$ Q- P" u/ N
目前自冲铆接设备主要分为两种,台式自冲铆接机和手持式自冲铆接机,送钉方式可选振动盘管式自动送钉或者料带式自动送钉。
7 h! v3 l0 M! Z0 R0 z/ L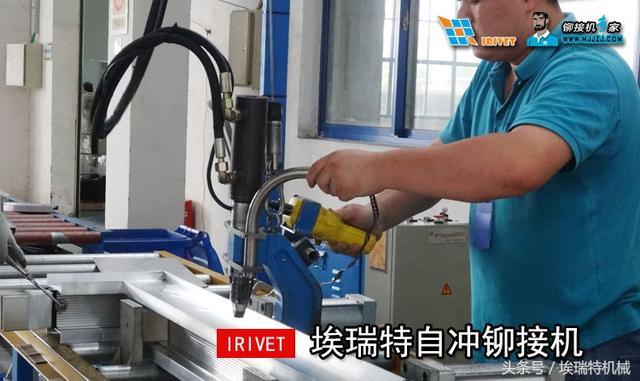
8 g& G. p4 u; W: T手持式机箱机柜自冲铆接机! `5 Z/ }; [. ?. `6 K
 # [/ c) f0 r1 V/ Q s
台式机箱机柜SPR自冲铆接机
/ w6 m) O& g/ G) N8 I; v! f两种SPR自冲铆接机的铆接效率和公称压力等参数基本相同,其中台式自冲铆接机在大批量生产时,操作容易,生产效率高;手持式自冲铆接机因铆接过程中铆接头移动而工件不动,所以适合于铆接体积和重量较大的工件。在机箱机柜的生产过程中,机箱产量大、体积小、重量轻,比较适合于采用台式自冲铆接机;而机柜由于体积和重量较大,利用手持式自冲铆接机节约人力,操作方便,效率也相对较高。' d$ P* V: b) s7 W+ ^
下面是两段视频,供机箱机柜行业制造企业参考。
! _6 T q( b6 b3 O视频加载中...; X' o9 R+ R v# b: K9 U! w
参考文献:( {0 ^1 N: F' u9 x4 O- b
http://www.mjjzj.com/thread-4363-1-1.html
3 y# o& n5 n! T3 K- @% V/ X( T: Uwww.irivet.cn
6 X% M1 g! O' X9 y3 }" _8 cwww.rmmic.com, n+ Q0 ^ }. d5 P9 r
www.irivet.com.cn
/ W0 k& s5 j2 H- Gwww.mjjzj.com
: A8 l" D9 ~1 ?: |* H3 r8 @; }% f! }! D- V' w# u( X1 g4 V
5 a. E- @! ^5 z$ x4 `6 I0 d6 j1 U( d
, ?2 x* i/ W5 W4 l- U6 T
. n- Z/ Z6 @7 `# J! R8 s5 [, N
2 r# h+ A, r# v |
|


 发表于 2018-7-16 08:51:58
 收藏

