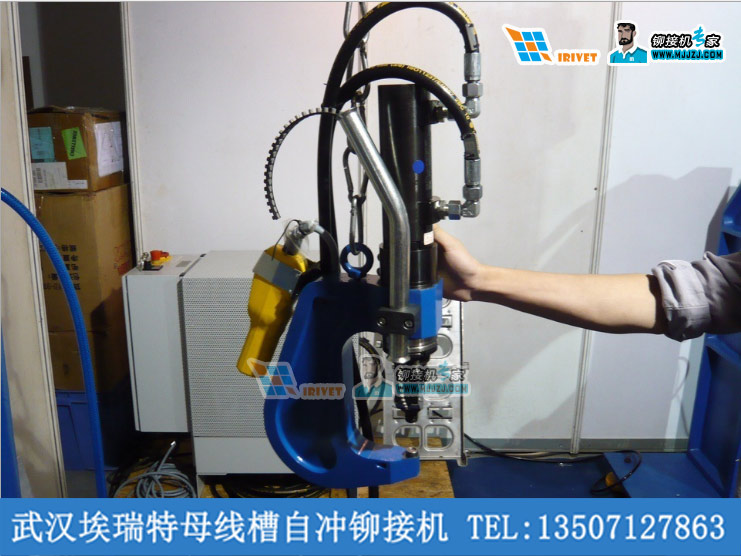
武汉埃瑞特镇江自冲铆接机,江苏自冲铆接机,埃瑞特自冲铆接机,专业自冲铆接机供应商!价格更优惠,品质更优! 埃瑞特生产:自冲铆接机,自冲铆接机厂家,自冲铆接机专家,手持自冲铆接机,埃瑞特自冲铆接机 咨询电话13507127863 | 手持式ZCM-5 | 手持式ZCM-8 | 台式ZCM-5T | | | 结构形式(Type) | 手持式 | 手持式 | 台式 | | 50 | 80 | 50 | 铆钉形式 | 料带式 | 料带式 | 散装 | 主机是否支持一拖二 | 支持 | 支持 | 支持 | | 31.5 | 31.5 | 31.5 | | 14~25 | 14~25 | 14~25 | | | 60(可调) | 60(可调) | 30 | 喉深 | 80 | 80 | 80 | | 18 | 18 | 18 | 平衡装置(Blance) | 弹簧平衡器 | 弹簧平衡器 | 无 | 电控系统 | 有 | 有 | 有 | 数字显示控制系统 | 是 | 是 | 是 | 点动功能 | 有 | 有 | 有 | 控制方式 | 控制手柄 | 控制手柄 | 脚踏开关 | | 4 | 4 | 4 | 钳体重量(kg) | 18 | 18 | --- | | 200 | 200 | 240 | 外形尺寸(mm)
6 t# u V& B" C! y+ e- @) a+ _& h( o' ^长*宽*高 | 180×65 ×510 | 180×80 ×510 | 550×420 ×750 | 液压站外形尺寸(mm)' n6 t: V, {" T5 n7 I# t) r
长*宽*高 | 650×450×720 | 650×450×720 | 650×450×720 |
. ~0 P1 T( Y `$ Y7 _
从头开始 解读自冲铆接机--自冲铆接机的原理,自冲铆接机的起源,自冲铆接机的优势,自冲铆接机的介绍,自冲铆接机面临的问题 作者:武汉埃瑞特机械制造有限公司 袁涛 2017年1月11日 转载请注明作者出处 注:需要了解更多自冲铆接机,请点击后面红色字体链接:自冲铆接机 正文: 自冲铆接机到底是种什么设备,有什么用处,好处或优势是什么?一位国内知名车企厂家的技术人员在电话中这样问道我。是啊,自冲铆接机也是***近几年才进入国内的一种先进的铆接技术,很多技术人员对其知之甚少或是闻所未闻,这也在情理之中,那么如果你正好需要采购或使用自冲铆接机,阅读一下这篇文章对你一定会有所帮助。 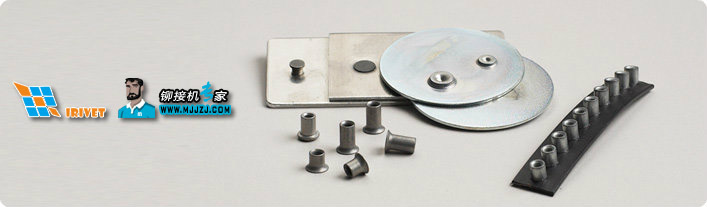
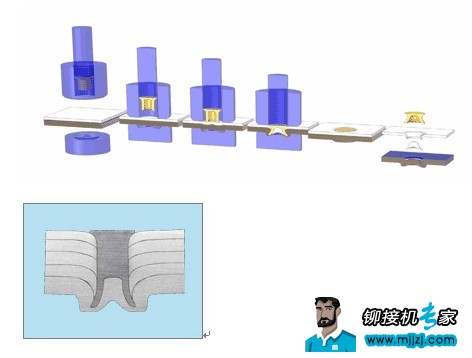
6 b0 ?8 ^) r3 P0 y" s1、自冲铆接机的工作原理 自冲铆接机,英文名称为Self Piercing Riveting Machine,国外简称SPR设备,国内叫法也比较多如自刺穿铆接机,自冲铆枪,自冲铆,锁铆等等。自冲铆接机是一种普通的高效连接工艺,说其普通是因为它使用压力直接将铆钉压入金属内,原理一目了然,说其高效则是由于它无需钻孔,无需人工装配铆钉,机器仅需要2秒即可自动完成装钉→压入→铆接的全过程。下图显示了自冲铆接机一个工作循环的不同状态。自冲铆接机原理图 我们来详细介绍下自冲铆接机的铆接原理:
9 B8 T" u8 ^3 W; R# x1 q板件进入自冲铆接机后第一步是对板件进行预压,预压的目的是防止板件在铆接过程中出现不良变形如凹陷、扭曲等;第二部是在预压状态下自冲铆接机将铆钉顶出进入待铆接位置;第三部是在压力的作用下,自冲铆钉刺穿第一层板件;第四步是铆钉在下压过程中受下模的作用,底部扩张为喇叭口,形成镶嵌连接体。
1 k: h$ d6 ?; w+ E# V+ y5 Q2、自冲铆接机的发展$ G* n) I- }5 @3 a2 S' A
自冲铆接机技术发源于二十世纪八十年代前叶的澳洲,原本早期自冲铆接的应用主要集中于工业上使用涂层、镀层的钢板连接领域,例如:空调系统通风管线,房屋结构框架,梯子和筒式金属谷仓等,但是由于技术限制和成本较高,推广非常困难使用的情况不多。到了20世纪末期处,随着铝合金的广泛使用,此时有两种产品的出现给自冲铆接机的普及带来了广阔的机遇。
: P9 e5 m2 o" D0 J一种是汽车铝合金零件,也包括铝合金车身,典型代表有英国捷豹汽车公司在其2002年推出的XJ8型豪华全铝车身轿车的装焊工序中,首次全面使用了自冲铆接技术,全车使用多达3200颗自冲铆钉。 随后,自冲铆接机逐步进入汽车制造领域并得到认可。 另外一种产品就是母线槽,随着基础设施不断的投入,母线槽作为电力输送的一种装置得到不断的发展,铝合金外壳的母线槽使用螺钉连接的工艺被自冲铆接机工艺取代。
8 }$ r \$ H% `3、自冲铆接机的优势3 d6 _9 x# u2 W
我总结的自冲铆接机或自冲铆接技术的优势有如下几点6 _* D& S6 _ y+ Z6 i1 q' H
无需预先打孔,无废料,无铁屑产生
, A2 e r4 _. N# x/ f: f& V自冲铆铆接允许带有非金属夹层的材料进行铆接;: N5 A2 Q5 c. e5 [0 G
自冲铆铆接点没有热应力集中,不会破坏材料表面镀层;$ u, G- a7 u0 ~& H% n# b( K
自冲铆铆接点的动态疲劳强度高,远远优于点焊等传统薄板连接工艺;9 v% A9 {1 |3 ^+ K$ L+ o
可以连接金属和非金属材料和多层材料组合;7 A3 d2 D" _3 n( \! R4 \, g
防水性、气密性好;
& ~8 r1 a0 H0 m0 V/ J自冲铆铆接点是利用特定模具冲压成型,铆接质量稳定;
. y% \$ C; E: b通过检测铆接点外形几何尺寸可以简便地进行铆接质量判定,还可以实现无损伤检测;$ T2 v0 |4 x" M
自冲铆铆接设备可以集成多点铆接于一个冲程内完成,极大地提高工作效率;
8 D7 z1 h7 E) Y8 G' L( Y Z; S自冲铆铆接设备能耗较低,没有烟尘排放,没有噪音污染
% W: P2 i" T$ G在设备的一个冲程内完成铆接!工序简单,节省人工成本;
- I: ^& |. P, d- m不损伤连接点出工作的镀层或涂层,无须后序喷漆、电镀;
0 F& s0 P6 B$ q/ }$ ]. [) {连接的静态连接强度为点焊的70%,动态疲劳连接强度远远高于点焊。
|
- P( a: A! I. z; G8 z8 _( X# Z
| 


 发表于 2017-2-10 21:50:55
 收藏

