- 注册时间
- 2013-7-4
- 最后登录
- 2026-10-12
- 阅读权限
- 200
- 积分
- 5915
- 精华
- 25
- 帖子
- 1185
 
|

为了保证连接的质量有以下要求:无铆钉铆接工艺需要根据所要求连接的具体机械& `- H: `5 a) O6 ?
及部件的整体性能和结构要求、连接强度、使用材料的特性等来确定。比如要根据铆接) `- @9 H- x z0 |3 n6 T
的强度选择铆接接头到材料边缘的边距,比如根据板料的厚度来确定上、下板料的放置& r' P- Y% {# ]1 i8 M
顺序,以及根据板料的塑性来确定板料的放置顺序,这些数据的选择及匹配通过数值模; e, p9 Y! |6 b f7 P6 N, _
拟及试验测得,模具的设计也要根据具体上、下板料的特性(硬度、塑性和板料厚度等)! D: L6 A/ p- J
和连接点的抗轴向拉力或抗剪力的大小等来选择。
9 v1 q4 }3 Y X0 J8 ~9 I 对于不同硬度的板料,要把较软的板料放在下板料位置,因为如果较软板料放在上
y( M o' S" Z& N g* z面容易出现上板料被压薄太多,而出现铆接点强度不够,不利于上板料嵌入下板料。而
: F! _3 L& P7 r9 D把软材料放在下面,由于在铆接时,铆接点处在一个基本封闭的空间里,能缓解软板料. R% B6 j& }3 C& H% H5 d) S6 A/ h
的过度减薄和有利于上板料嵌入下板料。* x7 ]. W, [- q6 I$ v
对于不同厚度的板料,要把厚板料放在上面,而把薄板料放在下面,因为无铆钉铆
, g: W- L& t4 c. E% f接时,上板料要拉伸的距离更长,它要被拉伸越过下板料的厚度,如果把薄板料放在上
3 H. G6 s0 P- f N% U+ \( x# l0 J板料位置,那么薄板料很容易被拉破。' C3 v& T6 E, ~) v
8 \7 _( x! X" Z( w4 [
2 u6 W( \) ]+ s4 f为了保证铆接质量,提高铆接的强度,
: R, h" x( y( Y8 _/ r" l3 s 设计的铆接形式应合理,如图2-9 中各图左边形式。
: I9 |/ N" P2 [& t 对于(a)图,右边铆接结构是封闭式的结构,这样将导致铆接模具不能伸进铆接位置,
7 G& P9 x, L0 m0 y7 N 故采用左边的铆接结构形式。
& ?0 n! ?' }0 Z1 v6 \; w( Y 对于(b)图,右边铆接结构是垂直的,铆接设备进入铆接位置时会和铆接工件触碰干
# e7 {' W' H5 j9 I4 A, t# q 涉,不利于工作人员操作,左边的铆接结构能使铆接工具进入铆接位置,故采用左边的
; a7 h9 ~% m% W# O 铆接结构形式。
0 L6 S2 [. Y% n# H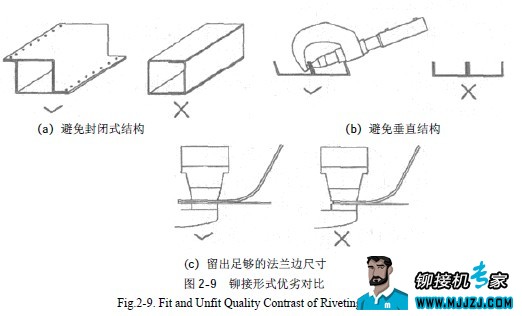 ; F( L# Z t/ W7 |+ \9 T0 K0 n( Q* e
对于(c)图,右边铆接结构形式导致铆接接头到板料边缘的宽度太小,这样将导
, W( x: ?. e3 f z- _ 致铆接接头受到剪力时,容易发生塑性变形而出现接头破坏,影响铆接连接强度,故采
$ p1 D( K: n, M% i; p+ k+ F/ ^ 用左边铆接形式。+ o( g7 t. [) g& A1 D1 M9 b5 W
. v2 j* |8 r) x8 h5 @5 ~2 c
& l8 _4 r3 o" c$ _
|/ X! r# n! Y
) j4 V3 W8 }% d: Y+ _3 ?3 y
/ C5 F* x$ Y1 P5 \& X6 o% w( r0 I1 H0 E' m% F
|
|


 发表于 2018-9-29 21:10:10
 收藏

