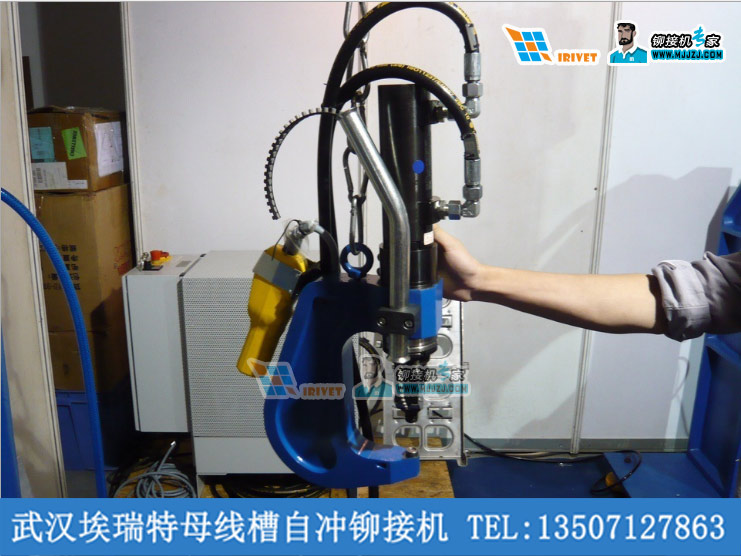
武汉埃瑞特镇江自冲铆接机,江苏自冲铆接机,埃瑞特自冲铆接机,专业自冲铆接机供应商!价格更优惠,品质更优! 埃瑞特生产:自冲铆接机,自冲铆接机厂家,自冲铆接机专家,手持自冲铆接机,埃瑞特自冲铆接机 咨询电话13507127863 | 手持式ZCM-5 | 手持式ZCM-8 | 台式ZCM-5T | | | 结构形式(Type) | 手持式 | 手持式 | 台式 | | 50 | 80 | 50 | 铆钉形式 | 料带式 | 料带式 | 散装 | 主机是否支持一拖二 | 支持 | 支持 | 支持 | | 31.5 | 31.5 | 31.5 | | 14~25 | 14~25 | 14~25 | | | 60(可调) | 60(可调) | 30 | 喉深 | 80 | 80 | 80 | | 18 | 18 | 18 | 平衡装置(Blance) | 弹簧平衡器 | 弹簧平衡器 | 无 | 电控系统 | 有 | 有 | 有 | 数字显示控制系统 | 是 | 是 | 是 | 点动功能 | 有 | 有 | 有 | 控制方式 | 控制手柄 | 控制手柄 | 脚踏开关 | | 4 | 4 | 4 | 钳体重量(kg) | 18 | 18 | --- | | 200 | 200 | 240 | 外形尺寸(mm)
# ? |7 J3 c/ H A J9 U长*宽*高 | 180×65 ×510 | 180×80 ×510 | 550×420 ×750 | 液压站外形尺寸(mm)
+ {/ G4 D1 H6 Y& d% n% Q+ P3 ` k- q长*宽*高 | 650×450×720 | 650×450×720 | 650×450×720 |
. |/ L1 d' u2 B( q0 ?. P' n# S
从头开始 解读自冲铆接机--自冲铆接机的原理,自冲铆接机的起源,自冲铆接机的优势,自冲铆接机的介绍,自冲铆接机面临的问题 作者:武汉埃瑞特机械制造有限公司 袁涛 2017年1月11日 转载请注明作者出处 注:需要了解更多自冲铆接机,请点击后面红色字体链接:自冲铆接机 正文: 自冲铆接机到底是种什么设备,有什么用处,好处或优势是什么?一位国内知名车企厂家的技术人员在电话中这样问道我。是啊,自冲铆接机也是***近几年才进入国内的一种先进的铆接技术,很多技术人员对其知之甚少或是闻所未闻,这也在情理之中,那么如果你正好需要采购或使用自冲铆接机,阅读一下这篇文章对你一定会有所帮助。 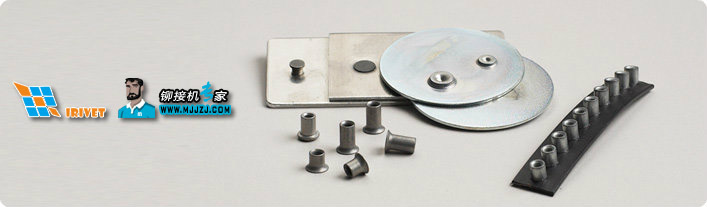 3 F# O7 K+ o, B/ F0 [
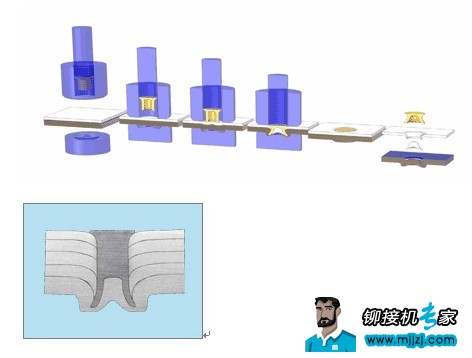
1、自冲铆接机的工作原理 自冲铆接机,英文名称为Self Piercing Riveting Machine,国外简称SPR设备,国内叫法也比较多如自刺穿铆接机,自冲铆枪,自冲铆,锁铆等等。自冲铆接机是一种普通的高效连接工艺,说其普通是因为它使用压力直接将铆钉压入金属内,原理一目了然,说其高效则是由于它无需钻孔,无需人工装配铆钉,机器仅需要2秒即可自动完成装钉→压入→铆接的全过程。下图显示了自冲铆接机一个工作循环的不同状态。自冲铆接机原理图 我们来详细介绍下自冲铆接机的铆接原理:4 P2 i1 |" L7 v% l
板件进入自冲铆接机后第一步是对板件进行预压,预压的目的是防止板件在铆接过程中出现不良变形如凹陷、扭曲等;第二部是在预压状态下自冲铆接机将铆钉顶出进入待铆接位置;第三部是在压力的作用下,自冲铆钉刺穿第一层板件;第四步是铆钉在下压过程中受下模的作用,底部扩张为喇叭口,形成镶嵌连接体。 9 y- H! F* T. p. w/ p
2、自冲铆接机的发展6 Q' s5 J" N( C6 p# S
自冲铆接机技术发源于二十世纪八十年代前叶的澳洲,原本早期自冲铆接的应用主要集中于工业上使用涂层、镀层的钢板连接领域,例如:空调系统通风管线,房屋结构框架,梯子和筒式金属谷仓等,但是由于技术限制和成本较高,推广非常困难使用的情况不多。到了20世纪末期处,随着铝合金的广泛使用,此时有两种产品的出现给自冲铆接机的普及带来了广阔的机遇。
6 K) I% P( }0 P% K0 _& P一种是汽车铝合金零件,也包括铝合金车身,典型代表有英国捷豹汽车公司在其2002年推出的XJ8型豪华全铝车身轿车的装焊工序中,首次全面使用了自冲铆接技术,全车使用多达3200颗自冲铆钉。 随后,自冲铆接机逐步进入汽车制造领域并得到认可。 另外一种产品就是母线槽,随着基础设施不断的投入,母线槽作为电力输送的一种装置得到不断的发展,铝合金外壳的母线槽使用螺钉连接的工艺被自冲铆接机工艺取代。
4 V, k, s6 U: `1 w3、自冲铆接机的优势2 M( Y8 S% m4 U, Q( x" h9 Q0 B
我总结的自冲铆接机或自冲铆接技术的优势有如下几点
% v+ |& |: d* J q; w7 J( b无需预先打孔,无废料,无铁屑产生0 t; b' [& T. n2 `' n7 g
自冲铆铆接允许带有非金属夹层的材料进行铆接;
0 `+ r4 p. |7 k* B9 K+ J" P* m9 {自冲铆铆接点没有热应力集中,不会破坏材料表面镀层;7 K/ A9 Q1 K' r/ c5 W
自冲铆铆接点的动态疲劳强度高,远远优于点焊等传统薄板连接工艺;
5 F; Y* [* S+ ]: U8 p" x可以连接金属和非金属材料和多层材料组合;5 I Y! b/ T" W G( a; `5 Y
防水性、气密性好;
, ~# H' `5 B, E2 g6 k自冲铆铆接点是利用特定模具冲压成型,铆接质量稳定;
" g7 S) L8 d( v% u, B+ K1 B通过检测铆接点外形几何尺寸可以简便地进行铆接质量判定,还可以实现无损伤检测;' B0 B" L) V5 {* r. _6 P% h, i# i0 _4 a
自冲铆铆接设备可以集成多点铆接于一个冲程内完成,极大地提高工作效率;; z7 J* Q9 C: u% b; a7 s$ |' H
自冲铆铆接设备能耗较低,没有烟尘排放,没有噪音污染
! |- ~+ E; b- U5 |# d S$ I2 ^% k在设备的一个冲程内完成铆接!工序简单,节省人工成本;$ {- o4 Y8 ?- t" s7 x
不损伤连接点出工作的镀层或涂层,无须后序喷漆、电镀;
# l8 k% R1 I& c8 O连接的静态连接强度为点焊的70%,动态疲劳连接强度远远高于点焊。
|
9 B! _( u, M1 M/ I& a1 w( L | 


 发表于 2017-2-10 21:50:55
 收藏

